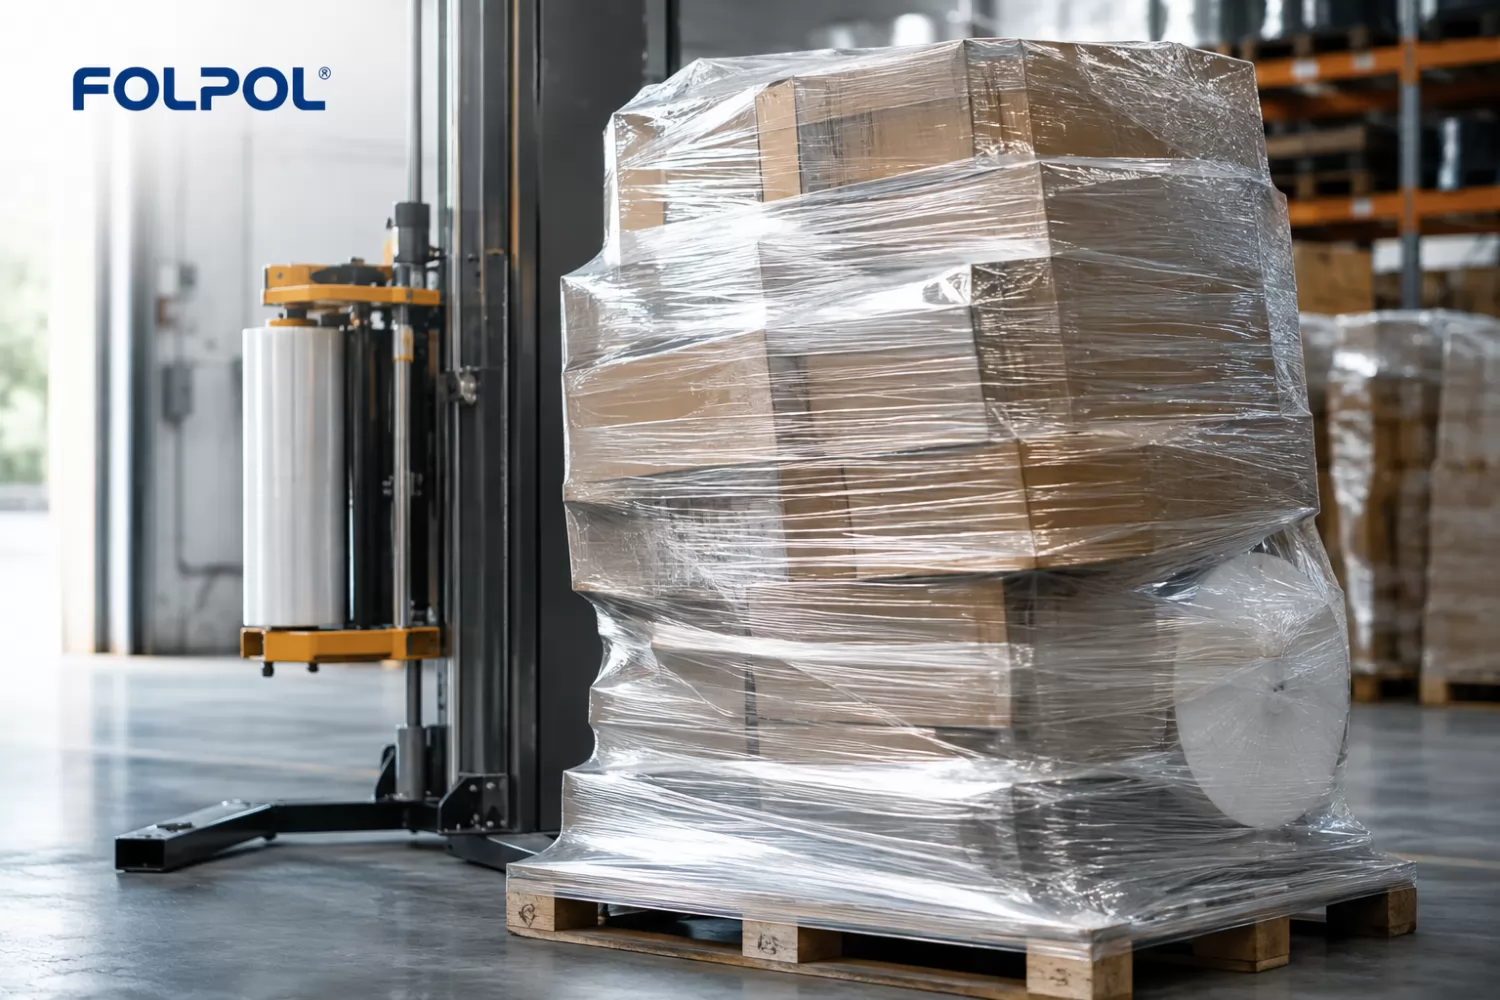
Jaka folia stretch do ciężkiej, nieregularnej lub problematycznej palety?
Dobór zaczyna się od analizy systemu - ładunku, palety, maszyny i trasy - a nie od wyboru liczby mikronów.
Nie istnieje jedna folia „do ciężkich palet” ani jedna liczba mikronów przypisana do konkretnej wagi ładunku. Dobór wynika z zestawienia masy, geometrii, ostrych krawędzi, rodzaju towaru, stanu palety, sposobu owijania i warunków transportu, a nie z samej wagi.
Poniżej znajdziesz macierz kryteriów, drzewo decyzyjne oraz tabelę „objaw → przyczyna → co sprawdzić”, które pomagają zawęzić wybór przed rozmową z technologiem.
Dlaczego sama masa palety nie wystarcza do doboru folii?
Dwie palety o identycznej wadze mogą wymagać zupełnie innego zabezpieczenia. Paleta z regularnie ułożonych kartonów zachowuje się inaczej niż paleta z workami, produktami o ostrych krawędziach albo niestabilnym środkiem ciężkości. Grubość folii to tylko jeden z parametrów wpływających na wynik - obok niej liczy się odporność na przebicie, wydłużenie, siła utrzymania ładunku, liczba i rozmieszczenie owinięć oraz ustawienia owijarki.
Częsty błąd zakupowy: dobór folii wyłącznie po wadze palety, bez oceny geometrii i krawędzi. Prowadzi to albo do przewymiarowania (za dużo materiału na lekki, ale nieregularny ładunek), albo do niedoszacowania (zbyt cienka folia na ciężki, ale regularny ładunek z ostrymi narożnikami).
Macierz decyzyjna: co ocenić przed wyborem folii
| Kryterium | Co sprawdzić | Dlaczego ma znaczenie |
|---|---|---|
| Masa | masa całkowita palety i wysokość ładunku | wyższy ładunek zmienia rozkład sił i wymaga innej strategii owinięć góra/środek/dół |
| Geometria | regularna, nieregularna, wystające elementy | nieregularny kształt zwiększa ryzyko przesunięć i luk w owinięciu |
| Ostre krawędzie | kartony, metalowe elementy, opakowania zbiorcze | główne źródło przebić i naderwań folii |
| Rodzaj towaru | kartony, worki, skrzynki, produkty śliskie | determinuje tarcie między warstwami i zachowanie stosu |
| Stan palety | standardowa, uszkodzona, niestandardowe wymiary | wpływa na możliwość skutecznego kotwienia folii u podstawy |
| Sposób owijania | ręczny lub maszynowy, model owijarki | determinuje powtarzalność naciągu i pre-stretchu |
| Transport | wewnętrzny, krajowy, międzynarodowy, liczba przeładunków | zmienia poziom drgań, uderzeń i czas ekspozycji ładunku na ryzyko |
| Warunki magazynowe | chłodnia, pył, wilgoć, długi czas składowania | mogą wpływać na zachowanie materiału i przyczepność folii |
Objaw → prawdopodobna przyczyna → co sprawdzić
| Objaw | Prawdopodobne przyczyny | Co sprawdzić przed zmianą folii |
|---|---|---|
| Folia pęka na narożnikach | ostre krawędzie, nadmierne naprężenie, nieadekwatna odporność na przebicie | stan kartonów, narożniki, pre-stretch, naciąg, przebieg owijania |
| Ładunek przesuwa się w środku | słabe związanie warstw, niewystarczająca stabilizacja strefy środkowej, niejednorodny towar | liczbę owinięć, nachodzenie warstw, układ towaru, ustawienia maszyny |
| Folia zsuwa się z podstawy | słabe kotwienie, niewystarczające dolne owinięcia, problem z paletą | stan palety, dolne owinięcia, miejsce startu i zakończenia folii |
| Liczne poprawki | niestabilny proces, zmienne parametry, niejednorodny ładunek | klasę ładunku, ustawienia, operatora/program, partie folii |
| Zużycie rośnie mimo zmiany folii | więcej owinięć, zerwania, zbyt wysoki naciąg, ukryte odpady | g/paleta, zerwania/100 palet, poprawki, ustawienia |
Orientacyjne zakresy grubości - tylko jako punkt startowy
Źródło branżowe wskazuje, że folie ręczne mieszczą się często w zakresie 17–23 µm, a folie maszynowe w zakresie 20–35 µm. W tym samym materiale jako orientacyjną wskazówkę podano 17–20 µm dla stabilnych ładunków do około 400 kg oraz 23–35 µm lub folię o podwyższonej odporności na rozdarcie dla ładunków cięższych lub z ostrymi krawędziami, do około 1 000 kg.
To nie jest norma ani automatyczna reguła doboru. Masa palety sama w sobie nie wystarcza - potrzebna jest ocena geometrii, krawędzi, rodzaju towaru, sposobu owijania, konkretnej owijarki i trasy transportu. Traktuj te zakresy jako punkt startowy do testu, nie jako gotową rekomendację.
Jakie dane przygotować przed rozmową z technologiem Folpol?
Im dokładniejszy opis ładunku, tym trafniejsza rekomendacja i mniej cykli testowych. Warto przygotować:
- Masę i wymiary jednostki ładunkowej.
- Zdjęcia palety z czterech stron.
- Rodzaj towaru i sposób jego ułożenia.
- Liczbę i typ używanych palet.
- Model owijarki i aktualne ustawienia (jeśli pakowanie maszynowe).
- Trasę transportu i liczbę przeładunków.
- Opis obecnego problemu (zerwania, przesunięcia, reklamacje).
- Aktualnie używaną folię i liczbę owinięć.
Kiedy skonsultować dobór z technologiem Folpol
Macierz i drzewo decyzyjne pomagają zawęzić kierunek poszukiwań, ale nie zastępują testu na konkretnym ładunku. Skontaktuj się z technologiem Folpol, gdy:
- ładunek ma nieregularny kształt, ostre krawędzie lub niestandardową paletę;
- trasa obejmuje wiele przeładunków, transport międzynarodowy lub długie składowanie;
- obecny proces generuje zerwania, poprawki lub reklamacje mimo stabilnego zużycia;
- potrzebna jest rekomendacja konkretnej grubości, rodzaju folii lub ustawień — [DANE FOLPOL DO UZUPEŁNIENIA].
Krótkie pytania i odpowiedzi
Nie samodzielnie. Masa jest jednym z kryteriów, ale decydują też geometria, ostre krawędzie, rodzaj towaru i sposób owijania. Ciężka, ale regularna paleta może wymagać innego podejścia niż lekka, lecz nieregularna.
Nie. To orientacyjne wartości spotykane w praktyce handlowej, a nie norma techniczna ani automatyczna reguła doboru. Ostateczny wybór wymaga weryfikacji na konkretnym ładunku.
Sprawdź, czy ta paleta różni się geometrią, stanem kartonów lub ostrymi elementami od pozostałych. Punktowe pękanie często wskazuje na lokalny problem z ładunkiem, nie na wadę całej partii folii.
Tak. Pakowanie maszynowe pozwala na powtarzalny pre-stretch i naciąg, co inaczej wpływa na dobór materiału niż pakowanie ręczne, zależne od operatora. Temat rozwijamy w osobnym artykule o folii ręcznej i maszynowej.
Rzadko. Warto rozważyć osobne podejście do klas ładunków: regularne, nieregularne i te z ostrymi krawędziami mogą wymagać różnych ustawień lub rodzajów folii.
Test kompletnej palety w warunkach odpowiadających realnemu ryzyku transportowemu — patrz artykuł o teście stabilności ładunku na palecie.
Źródła i standardy
- ASTM D882 - Standard Test Method for Tensile Properties of Thin Plastic Sheetingstore.astm.org/d0882-18.html
Zastosowanie: metoda oceny właściwości rozciągowych cienkich folii — uzasadnienie, dlaczego wytrzymałość nie wynika z samej grubości.
- ASTM - standardy dla tworzyw, w tym D5748 (odporność stretchu na przebicie wystającym elementem)store.astm.org/products-services/standards-and-publications/standards/plastics-standards.html
Zastosowanie: uzasadnienie sekcji o ostrych krawędziach i odporności na przebicie.
- ASTM D4169-23 - Standard Practice for Performance Testing of Shipping Containers and Systemsstore.astm.org/d4169-23.html
Zastosowanie: uzasadnienie, że ocenę systemu zabezpieczenia robi się na kompletnej jednostce transportowej.
- ISTA - Horizontal Impact Testing for Unrestrained Unitized Loadsista.org/docs/Test_Method_Unrestrained_Horizontal_Impacts_overview.pdf
Zastosowanie: uzasadnienie sekcji o ryzyku przesunięć przy przeładunkach i obsłudze mechanicznej.
- Materiał branżowy o zakresach grubości folii stretchesd.equipment/en/ratgeber/stretch-film-gauge-guide
Zastosowanie: orientacyjne zakresy 17–23 µm (ręczna) i 20–35 µm (maszynowa) jako punkt startowy do testu.